Zapomnij o zalewaniu hal wodą! Aerożel grafenowy i laser pikosekundowy potrajają żywotność zmęczeniową spoin wielkich konstrukcji

Zapomnij o zalewaniu hal wodą! Aerożel grafenowy i laser pikosekundowy potrajają żywotność zmęczeniową spoin
Koniec z uciążliwą kurtyną wodną w procesach udarowego utwardzania laserowego. Technologia Waterless LSP generuje naprężenia ściskające rzędu -800 MPa na głębokości do 2.5 mm, zabezpieczając wielkogabarytowe konstrukcje bezpośrednio na linii montażu.
1. CO: Woda jako wąskie gardło technologii Laser Shock Peening
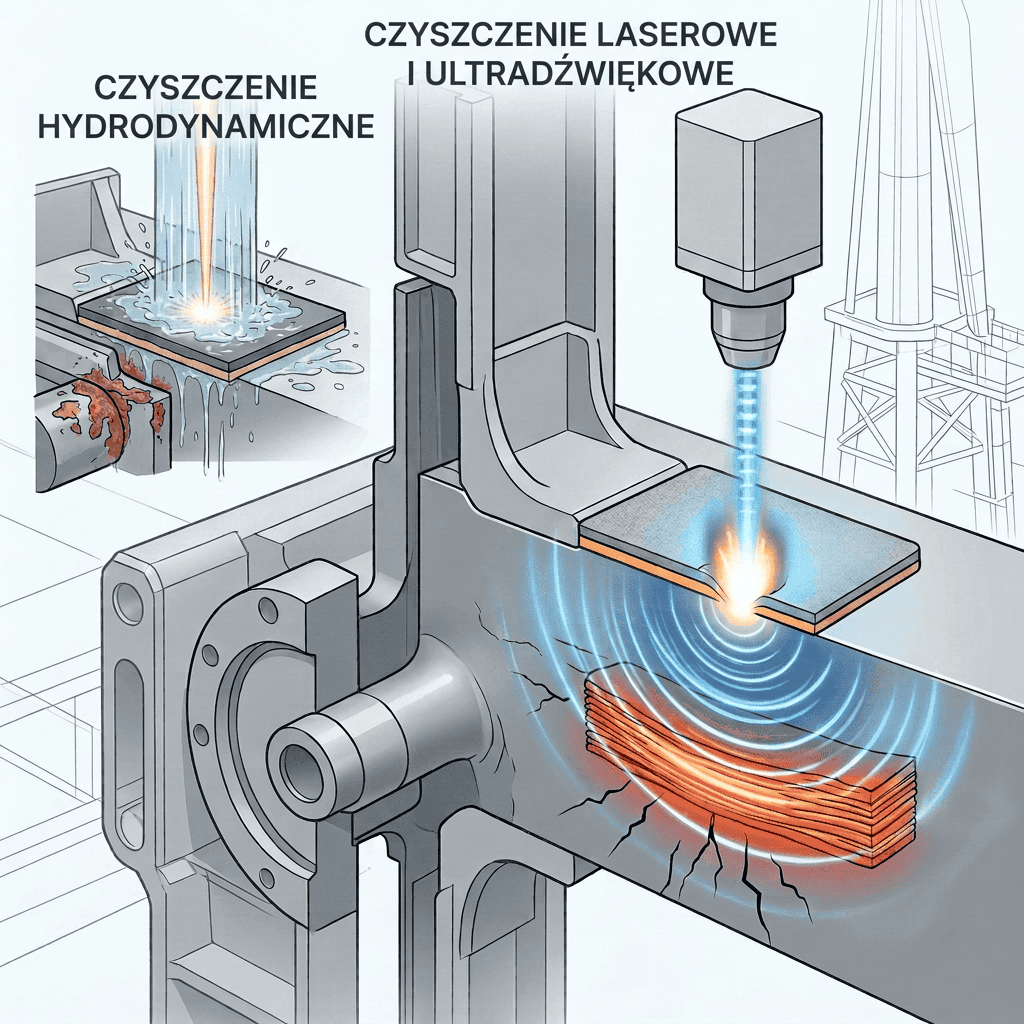
W klasycznym procesie LSP na powierzchnię metalu nakłada się warstwę ablacyjną (np. czarną taśmę), a na nią napuszcza film wodny o grubości ok. 1 mm. Krótki impuls laserowy o wielkiej energii odparowuje powłokę ablacyjną, zamieniając ją w gwałtownie ekspandującą plazmę. Płaszcz wodny pełni funkcję warstwy pułapki (confinement layer) – odbija falę plazmy z powrotem w stronę materiału, wymuszając propagację fali uderzeniowej przekraczającej dynamiczną granicę plastyczności (Hugoniot Elastic Limit – HEL).
Wymóg ciągłego podawania setek litrów wody dyskwalifikował LSP w pracach remontowych i montażowych bezpośrednio na halach produkcyjnych. Wilgoć wywołuje korozję świeżo wyszlifowanych spoin, zagraża elementom elektrycznym napędów, a odprowadzanie zużytej zawiesiny wodnej generuje dodatkowe koszty środowiskowe.
2. JAK: Zjawisko fali uderzeniowej uwięzionej w nanoporowatym aerożelu
Rozwiązaniem jest technologia **Waterless LSP**, która zastępuje kurtynę wodną kompozytową, samoprzylepną taśmą wykonaną z nanoporowatego aerożelu krzemionkowego domieszkowanego grafenem.
Fizyka Akustycznej Impedancji Aerożelu
Impuls lasera pikosekundowego o energii 5 J i gęstości mocy rzędu 8 GW/cm² przechodzi bezstratnie przez przezroczystą matrycę aerożelu i uderza w podkładową warstwę grafitu. Powstająca plazma osiąga temperaturę przekraczającą 12 000 K. Aerożel grafenowy charakteryzuje się nieliniową impedancją akustyczną – pod wpływem pierwszego frontu fali uderzeniowej ulega natychmiastowemu zagęszczeniu do gęstości zbliżonej do litego szkła, tworząc nieprzepuszczalną barierę dla fali uderzeniowej.
Wyindukowane ciśnienie szczytowe sięga 10 GPa. Fala uderzeniowa przenika w głąb struktury krystalicznej stali lub tytanu, generując gęstą siatkę dyslokacji bez naruszania geometrii powierzchni (chropowatość Ra wzrasta o mniej niż 0.1 μm). W profilu materiału powstają głębokie, trwałe naprężenia ściskające sięgające -800 MPa na głębokości do 2.5 mm, skutecznie blokując powstawanie i propagację mikropęknięć zmęczeniowych.
3. Dostawcy przemysłowych systemów Waterless LSP
LSP Technologies Inc.
System: Procudo Portable Dry-LSPMobilny system z ramieniem robotycznym i laserem światłowodowym przystosowany do obróbki złączy spawanych bezpośrednio w stoczniach i zakładach konstrukcji stalowych.
TRUMPF Laser Systems
Seria: TruMicro 7000 Shock SeriesWysokoenergetyczne źródła pikosekundowe o częstotliwości powtarzania 100 Hz zintegrowane z głowicami aplikującymi taśmę aerożelową w locie.
Fraunhofer IWS Dresden
Projekt: AeroPeen Industrial ConsortiumOpracowanie znormalizowanych powłok aerożelowych dopuszczonych do obróbki elementów kadłubów lotniczych i korpusów przekładni planetarnych.
4. Analiza porównawcza metod utwardzania zmęczeniowego
| Parametr Techniczny | Kulkowanie Tradycyjne (Shot Peening) | Laser LSP z Płaszczem Wodnym | Waterless LSP (Aerożel Grafenowy) |
|---|---|---|---|
| Głębokość naprężeń ściskających | 0.2 – 0.4 mm | 1.5 – 2.0 mm | 2.0 – 2.5 mm (Maksymalna ochrona) |
| Środowisko pracy | Emisja pyłów, hałas > 95 dB | Wymaga ciągłego obiegu wody i drenażu | Całkowicie suche, mobilne, czyste |
| Degradacja chropowatości powierzchni | Drastyczna (Wzrost Ra do 3.5 μm) | Znikoma (ΔRa < 0.2 μm) | Pomijalna (ΔRa < 0.08 μm) |
| Trwałość zmęczeniowa spoiny | Wzrost o 30 – 50% | Wzrost o 200 – 250% | Wzrost o 280 – 350% |
Wpływ na Koszty Utrzymania Ruchu w Ciężkich Prasach
Wymiana pękniętej ramy stalowej prasy mechanicznej o nacisku 1600 ton to koszt rzędu 650 000 – 1 200 000 PLN oraz minimum 14 tygodni przestoju wydziału tłoczni.
Prewencyjna obróbka newralgicznych stref karbów metodą Waterless LSP na zmontowanej maszynie zajmuje 6 godzin roboczych podczas planowanego postoju, oddalając ryzyko inicjacji pęknięć zmęczeniowych o ponad dekadę ciągłej eksploatacji.
Initiate Your Polish Market Expansion Today
Explore our portal ecosystem or schedule an introductory strategic session to review custom Value-Added Distribution (VAD) representation, technical feature roadmaps, and B2B exposure packages for your hardware line. Gain immediate access to 300,000+ monthly Polish engineers, plant managers, and procurement leaders[cite: 4].
Explore Portal: https://integratorprzemyslowy.eu

Author: INTEGRATORPRZEMYSŁOWY.PL